
 fr
Get Free Quote 

Assemblage de tuyaux en plastique : méthodes fiables par solvant, fusion thermique et méthodes mécaniques
Nouvelles de l'industrie-Chaque installateur apprend très tôt la même leçon : les tuyaux en plastique sont faciles à couper et étonnamment difficiles à assembler. Un joint qui semble bien rangé peut pleurer pendant des mois, et un joint qui a été précipité par une matinée froide peut lâcher prise la première fois que le système est testé sous pression. Ce qui est encourageant, c’est que chaque matière plastique a une méthode d’assemblage qui lui convient vraiment. Une fois que vous savez quelle méthode appartient à quel tuyau, le travail cesse d’être une conjecture et commence à devenir une routine.
Nous fabriquons des systèmes de canalisations en PPR, PVC et PE depuis 2003, et une grande partie des questions qui parviennent à notre équipe technique sont en réalité des questions communes. Quel ciment, combien de temps le tenir, pourquoi le cordon semble inégal, pourquoi un coude fileté s'est fissuré. Ce guide rassemble les réponses que nous donnons le plus souvent, ainsi que les petites habitudes qui séparent un joint qui dure trente ans de celui qui dure une saison.
C’est le matériau qui décide du joint, et non l’inverse
Avant de choisir des outils, vérifiez ce que vous avez réellement en main. Le tube plastique couvre une famille de matériaux aux comportements chimiques et thermiques très différents, et le mode d'assemblage en découle :
- PVC-U est assemblé avec de la colle à solvant, ainsi qu'avec des raccords mécaniques filetés ou avec joints lors des travaux de drainage.
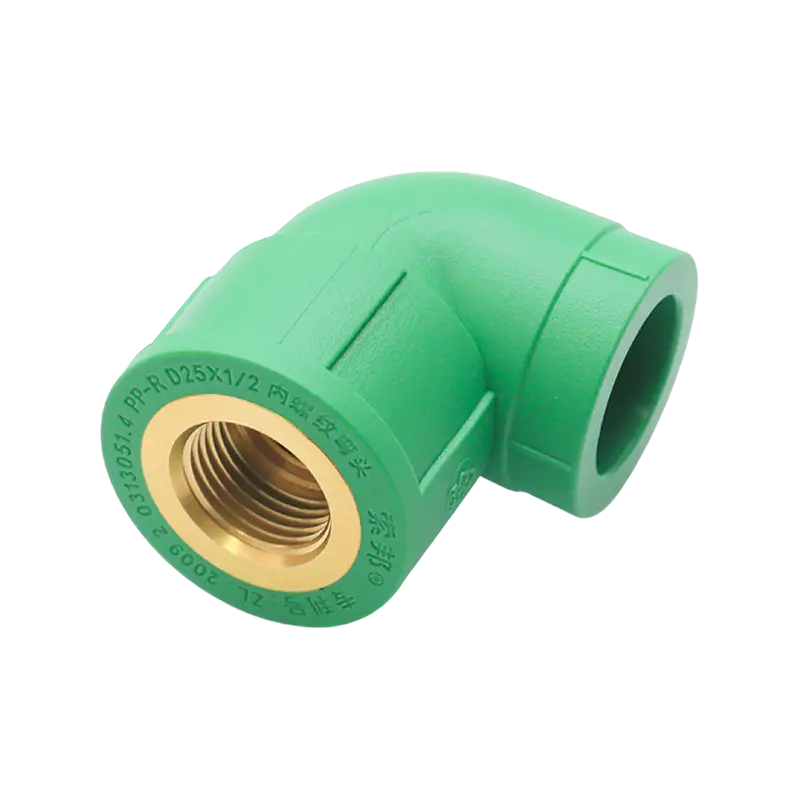
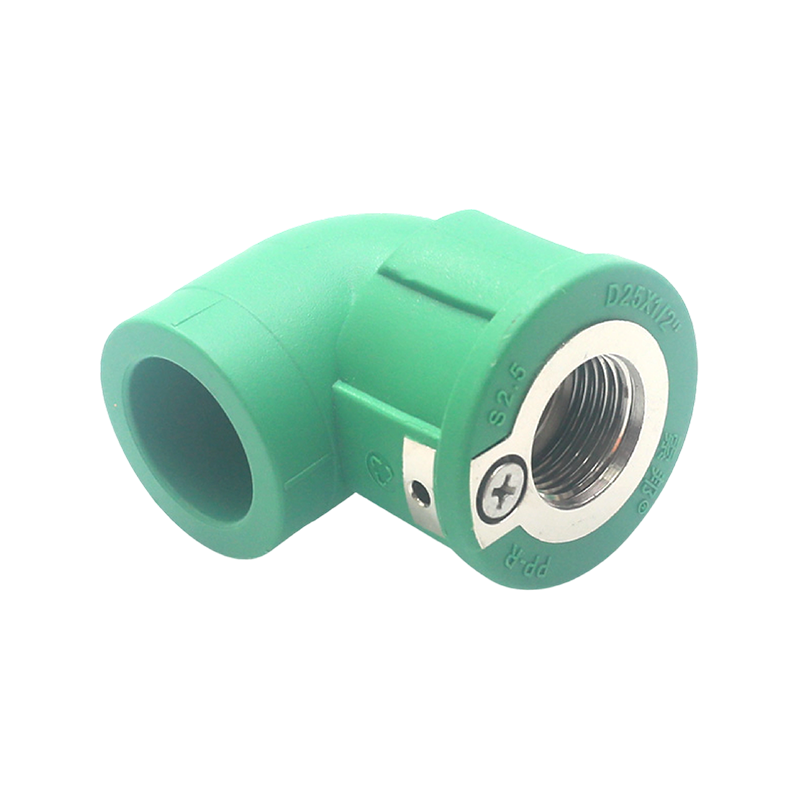
- PPR est assemblé par fusion thermique, généralement appelée soudage par emboîtement ou soudage thermofusible. Lorsqu'une connexion métallique est nécessaire, des inserts filetés femelles en laiton sont moulés dans le raccord.
- PE et PEHD sont reliés par des raccords à fusion bout à bout, par électrofusion ou à compression, en fonction du diamètre et de l'accès au site.
- PE-RT le tuyau de chauffage par le sol n'est pas soudé au solvant ni thermofusionné sur place ; il se connecte via des collecteurs mécaniques et des raccords à compression ou à emboîtement.
Deux règles évitent bien des ennuis. Ne soudez jamais au solvant le PPR ou le PE, et n'appliquez jamais de soudeuse thermofusible sur le PVC. Aucun des deux joints ne tiendra et les deux dégageront des fumées désagréables en cas de défaillance.
Soudage au solvant-ciment : la méthode standard du PVC
La colle à solvant n'est pas une colle au sens domestique du terme. Il adoucit les surfaces du tuyau et du raccord afin que les deux matériaux fusionnent en une seule paroi continue. C'est pourquoi la préparation de la surface compte plus que la marque sur la boîte.
Bien préparer les surfaces
Coupez le tuyau en carré avec un coupe-cliquet ou une scie à dents fines, puis retirez les bavures avec un couteau ou un alésoir et chanfreinez légèrement le bord pour qu'il pénètre dans la douille sans gratter le ciment. Essuyez les deux surfaces avec un chiffon propre et sec. Là où l'apprêt est requis par le code local, appliquez-le et laissez-le s'évaporer. Un tuyau humide ou poussiéreux produira un joint avec un canal caché.
Appliquer, assembler et maintenir
Enduisez l’extrémité du tuyau de ciment, puis enduisez l’intérieur de la douille en travaillant rapidement et uniformément. Poussez le tuyau d'un quart de tour pour que le ciment se propage et que l'air emprisonné s'échappe, et maintenez-le fermement pendant quinze à trente secondes. Essuyez le surplus de cordon autour de l'épaule, puis laissez l'articulation complètement intacte. Un quart de tour est la différence entre un joint qui réussit un test et un autre qui coule derrière un mur six mois plus tard.
Respecter le temps de cure
Les joints soudés au solvant gagnent en résistance à mesure que le solvant s'évapore, le temps de durcissement dépend donc du diamètre, de l'épaisseur de la paroi et de la température. Les petits joints de drainage domestiques peuvent être manipulés assez rapidement, tandis que les joints de pression plus grands nécessitent beaucoup plus de temps avant d'être testés. Le temps froid ralentit le processus ; des conditions humides, glaciales ou venteuses peuvent l’abîmer. Si un joint doit être testé le même jour, intégrez-le dès le départ au lieu de le découvrir à la pompe.
Pour le drainage et les eaux pluviales, un raccord droit standard en PVC est la bête de somme de toute la méthode, et avoir les bonnes dimensions sur le fourgon évite l'improvisation :
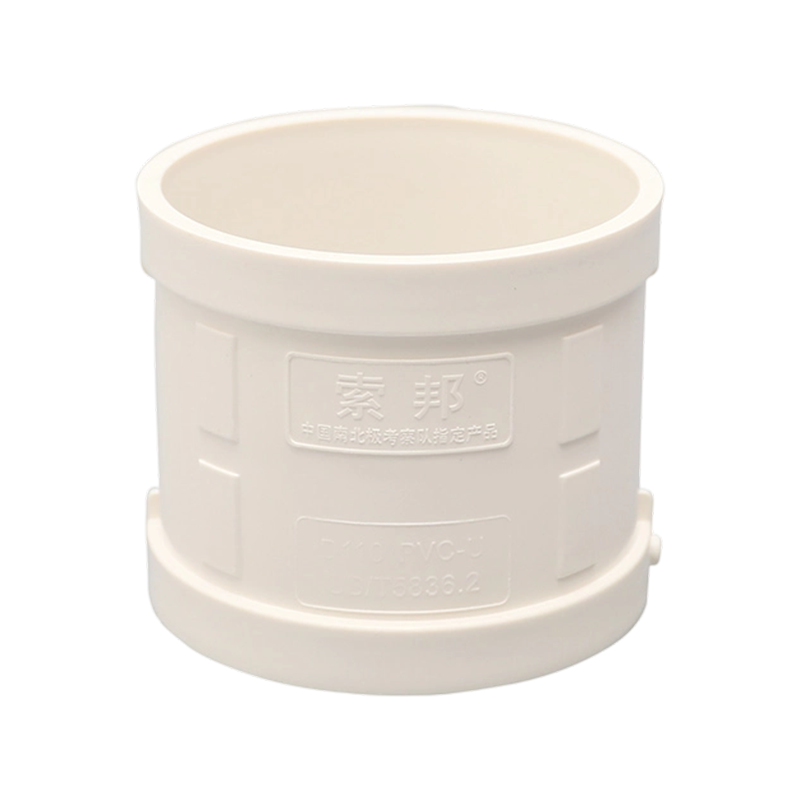 Raccords droits en PVC pour canalisations de drainage et d'eau de pluie Disponibles du D50 au D315, ces raccords en PVC conviennent aux canalisations de drainage et d'eau de pluie où des tailles correctes et des connexions fiables sont importantes. Voir le produit →
Fusion thermique : comment les tuyaux PPR sont réellement assemblés
Le soudage par emboîtement PPR est rapide et, une fois le rythme appris, remarquablement fiable. La séquence essentielle est la même pour chaque diamètre :
- Coupez le tuyau en carré et marquez la profondeur d'insertion à l'extérieur avec un crayon ou un marqueur.
- Portez l'outil de soudage à température, généralement autour de 260 °C, et attendez que l'indicateur le confirme. Un outil qui chauffe encore produit un joint froid.
- Chauffer le tuyau et le raccord en même temps, un de chaque côté de l'outil, en poussant les deux sur leurs matrices respectives sans les tordre.
- Retirez les deux, puis poussez le tuyau dans l'emboîture d'un seul mouvement droit, jusqu'au repère de profondeur, sans tourner.
- Maintenez le joint immobile pendant qu'il refroidit. Tout mouvement pendant les premières secondes crée une ligne faible dans la soudure.
Le temps de chauffage dépend de l'épaisseur de la paroi plutôt que du seul diamètre extérieur. Les points de départ courants sont d'environ cinq secondes à 20 mm, sept secondes à 25 mm et huit secondes à 32 mm, mais suivez toujours le tableau du fabricant de raccords, car l'épaisseur de paroi varie selon les classes de pression. Ce qui compte, c'est la cohérence : le même résultat sur chaque joint, un cordon visible et uniforme autour de l'épaule, et aucun signe de brûlure ou de ligne de soudure enfoncée.
Un couplage égal et simple est le meilleur endroit pour pratiquer le timing, car une mauvaise soudure apparaît immédiatement lors d'un test de pression :
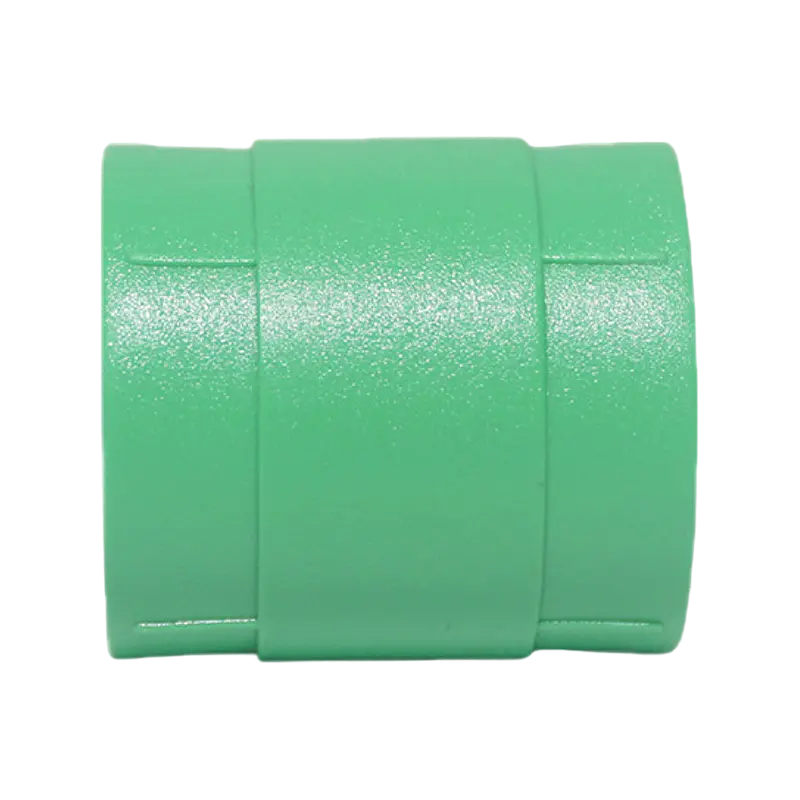 Couplage PPR égal D25 pour la pratique du thermofusible Un raccord égal D25 dans la gamme thermofusible PPR, utile pour s'entraîner au chronométrage des joints avant de tester la pression des canalisations d'alimentation en eau. Voir le produit →
Fusion bout à bout et électrofusion pour le PEHD
Les conduites en polyéthylène plus grandes sont assemblées par fusion bout à bout : les extrémités des tuyaux sont placées à plat, alignées, chauffées sur une plaque puis pressées ensemble sous une pression contrôlée. L'alignement et le contrôle de la pression sont essentiels ici, c'est pourquoi la machine et ses jauges méritent plus d'attention que la canalisation. L'électrofusion adopte l'approche inverse pour les situations délicates. Un raccord avec un serpentin de chauffage intégré est serré sur les extrémités de tuyau grattées et nettoyées, et une unité de commande applique une tension précise pour un cycle fixe. Il est plus lent par joint et nécessite des conditions propres et sèches, mais il fonctionne dans une tranchée où une plate-forme de fusion bout à bout ne rentre pas.
Joints mécaniques : filetés, à compression et à emboîtement
Toutes les connexions ne devraient pas être permanentes. Les connexions filetées permettent à une ligne PPR ou PVC de se terminer à une vanne, un robinet, une pompe ou un tuyau métallique, et les inserts femelles en laiton sont conçus exactement pour ce travail. Enroulez le filetage mâle avec du ruban PTFE ou un cordon d'étanchéité, serrez à la main, puis n'ajoutez pas plus d'un tour ou deux avec une clé. Un serrage excessif est la cause la plus fréquente d'un insert en laiton fendu, et cela se produit généralement au dernier quart de tour.
Les raccords à compression restent le choix pratique pour les conduites de service PE, les boucles d'irrigation et de chauffage PE-RT, où un manchon d'insertion soutient le tuyau et un écrou comprime une olive dessus. Les raccords instantanés sont encore plus rapides et véritablement utiles pour les réparations, mais ils reposent sur une coupe nette, carrée et sans bavure et sur un tuyau entièrement inséré ; un tuyau qui s'arrête avant l'anneau de préhension tiendra à basse pression et lâchera prise à haute pression. Là où le plastique rencontre le métal dans une salle des pompes, une transition à bride ou un adaptateur dédié au changement de matériau constitue le détail le plus sûr.
Comparaison des méthodes d'assemblage
Le tableau ci-dessous résume les différences entre les méthodes dans la pratique. Utilisez-le comme point de départ pour la planification, puis confirmez les exigences spécifiques de votre diamètre, classe de pression et code local.
| Méthode | Matériaux typiques | Équipement clé | Applications courantes | Retravailler |
|---|---|---|---|---|
| Ciment à solvant | PVC-U, CPVC | Cutter, apprêt, ciment, applicateur | Drainage, eau de pluie, conduit | Découper et refaire |
| Fusion de douilles | PPR, PP-ECR | Soudeuse thermofusible, matrices, coupeur | Alimentation en eau chaude et froide | Découpez et refusionnez |
| Fusion bout à bout | PEHD, PP | Machine à fusion avec outil de dressage | Eau de ville, tout à l'égout, gros calibre | Couper et refusionner |
| Électrofusion | PEHD, PE100 | Unité de commande, grattoir, pinces | Réparations, tranchées étroites | Couper et re-serrer |
| Fileté | PPR avec inserts en laiton, PVC | Ruban d'étanchéité, clé | Vannes, robinets, transitions métalliques | Dévisser et refermer |
| Compression et ajustement push-fit | PE, PE-RT, PEX | Fraise, clé, outil d'ébavurage | Boucles de chauffage, conduites de service, réparations rapides | Libérer et refaire |
Les erreurs que nous constatons le plus souvent sur site
- Méthodes de mélange entre matériaux. Un joint soudé au solvant sur du PPR ou un joint thermofusible sur du PVC échouera toujours. Vérifiez d'abord le marquage sur la paroi du tuyau.
- Travailler avec des surfaces mouillées ou sales. L'eau dilue la colle à solvant et la contamination affaiblit une soudure par fusion. Séchez le tuyau et essuyez-le.
- Test trop tôt. Les joints à solvant et les joints par fusion nécessitent tous deux du temps. Le test de pression d'un système assemblé une heure plus tôt ne prouve rien, sauf de l'impatience.
- Torsion pendant la fusion. Un quart de tour est correct pour une colle à solvant et mauvais pour une soudure thermofusible, où il peut créer un point faible en spirale.
- Ignorer le mouvement thermique. Les longs tronçons droits nécessitent une marge de dilatation, qu'elle provienne d'un joint de dilatation spécialement conçu ou d'un changement de direction.
- Fils trop serrés. Les inserts en laiton craquent doucement et fuient sous le ruban là où personne ne regarde.
Choix des raccords et acheminement du tuyau
L'adhésion ne représente que la moitié du travail ; l'autre moitié consiste à décider comment la ligne passe d'un point à un autre. Un balayage à long rayon ou une paire de coudes à 45 degrés crée beaucoup moins de résistance et de stress qu'un seul coude serré à 90 degrés, ce qui est important sur les conduites d'eau chaude où la dilatation thermique joue déjà contre vous. Lorsqu'une conduite doit être démontée pour des raisons de maintenance, un raccord vaut le coût supplémentaire. Lorsque le tuyau change de direction à plusieurs reprises dans un local technique, planifiez l'ordre de montage sur papier avant de couper quoi que ce soit.
Nous avons rassemblé une brève comparaison des raccords coudés et coudés qui couvre plus en détail l'aspect perte de pression de cette décision : si vous évaluez un coude par rapport à une paire de coudes, les différences pratiques méritent d'être lues avant de couper . Pour la plupart des travaux de distribution d’eau chaude, un coude à 90 degrés bien conçu reste le choix standard :
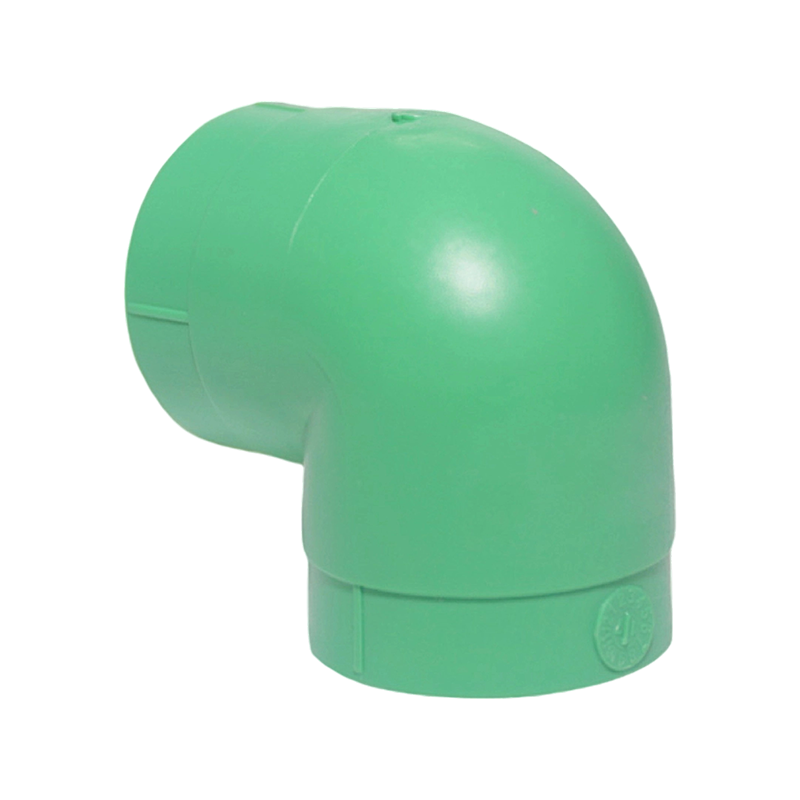 Coude à 90 degrés PPR D25 pour distribution d'eau chaude Un coude PPR thermofusible D25 pour des rotations à 90 degrés dans les canalisations d'alimentation en eau, adapté aux configurations de distribution d'eau chaude standard. Voir le produit →
Un dernier mot sur les tests
Quelle que soit la méthode que vous avez utilisée, testez le système correctement plutôt que d'espérer. Remplissez lentement, purgez l'air, augmentez la pression par étapes jusqu'à la valeur de test et maintenez-la suffisamment longtemps pour que les changements de température se stabilisent. Parcourez la file d'attente et vérifiez chaque joint, pas seulement ceux dont vous n'êtes pas sûr. Les joints qui échouent sont plus souvent ceux assemblés à la hâte que ceux assemblés avec soin.
Si vous spécifiez un système et souhaitez un deuxième avis sur le raccord adapté à un joint particulier, notre équipe se fera un plaisir de vous aider. Nous fournissons des tuyaux et raccords en PPR, PVC et PE pour les projets d'approvisionnement en eau, de drainage, de conduits électriques et de chauffage par le sol, et le moyen le plus rapide d'obtenir une réponse claire est généralement un court message décrivant le tuyau, son diamètre et ce à quoi il se connecte. Envoyez-nous les détails et nous reviendrons avec une recommandation.
Notre produit //
Recommander des produits
Informations de contact.
 +86-13801995968
 +86-18017886575

 N° 366, voie 6995, route Puxing, district de Fengxian, Shanghai
Copyright© SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.