
 fr
Get Free Quote 

Technologie des tuyaux en polymère : Matrice coût-performance HDPE vs PE-RT vs PPR
Nouvelles de l'industrie-Plus de 60 % des nouvelles conduites principales de distribution d'eau en Amérique du Nord sont désormais en polyéthylène. La raison : une durée de vie nominale de 50 ans sans protection cathodique, aucun produit de corrosion interne et un coût d'installation total qui réduit la fonte ductile de 20 à 35 %. La technologie des tuyaux en polymère a dépassé les premiers stades du PVC, et les systèmes actuels en PEHD, PE-RT, PPR et PVC-U résolvent des problèmes que l'acier et le béton n'auraient jamais pu résoudre.
La vraie décision n’est pas d’utiliser ou non un polymère : il s’agit de savoir quel polymère, dans quelle qualité, lié par quelle méthode d’assemblage et adapté à quelle enveloppe opérationnelle. Cet article vous propose une comparaison claire et riche en données entre les quatre matériaux dominants, puis présente le renforcement composite, l'économie du cycle de vie, le suivi intelligent et la sélection spécifique à l'application afin que vous puissiez spécifier le bon système dès le premier jour.
- PEHD (PE4710) : Pétrole, gaz, mines, conduites d'eau enfouis — joints soudés bout à bout à haute ténacité.
- PE-RT (Type II) : Chauffage/refroidissement industriel, chauffage par le sol, fonte des neiges — résistance aux températures élevées, flexible.
- PPR : Plomberie de bâtiment chaud/froid, conduites latérales de chauffage urbain — rigides, thermofusionnées, excellente résistance chimique.
- PVC-U : Égout gravitaire, irrigation, conduit — joints à faible coût, soudés au solvant ou avec joints d'étanchéité.
Comparaison des matériaux : PEHD, PE-RT, PPR et PVC-U
Quatre familles de polymères dominent le marché, chacune avec une enveloppe pression-température et un régime de jointage distincts. Le PEHD (PE4710) couvre la gamme la plus large, depuis la collecte de gaz en dessous de 0°C jusqu'à l'eau à 60°C. Le PE-RT intervient là où des températures soutenues supérieures à 60°C sont nécessaires, tandis que le PPR gère à la fois la pression et la température avec des conduites de plomberie rigides et thermofusionnées. Le PVC-U reste le choix économique pour les systèmes de transport basse pression et par gravité.
La classification des cellules ASTM D3350 et les courbes de résistance hydrostatique à long terme ISO 9080 définissent le plafond de performance. Le tableau ci-dessous présente six paramètres pratiques qui affectent directement la conception du système et le coût en capital.
| Paramètre | PEHD (PE4710) | PE-RT (Type II) | PPR | PVC-U |
|---|---|---|---|---|
| Densité (g/cm³) | 0.95 | 0.94 | 0.91 | 1.40 |
| Plage de température de fonctionnement | -40°C à 60°C | -40°C à 95°C | 0°C à 70°C | 0°C à 60°C |
| Classe de pression typique | PN10–PN25 (PE4710) | PN10–PN20 | PN10–PN25 | PN6–PN16 |
| Méthode d'adhésion | Fusion bout à bout, électrofusion | Fusion bout à bout, compression | Fusion thermique (prise) | Soudure au solvant, joint |
| Normes pertinentes | ASTM F714, AWWAC906 | ASTM F2769, OIN 22391 | OIN 15874, DIN 8077 | ASTM D1785, AWWA C900 |
| Durée de vie typique à la pression de conception | 50 ans | 50 ans | 50 ans | 50 ans |
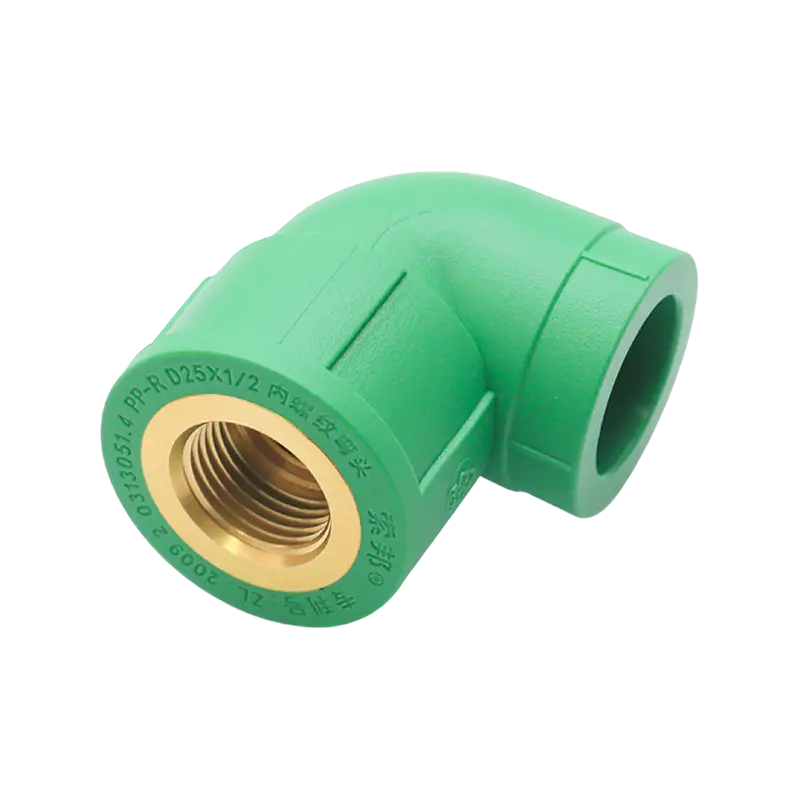
La méthode d’assemblage à elle seule détermine souvent le coût d’installation. Le PEHD fusionné bout à bout élimine les joints et les couplages mécaniques tout au long du parcours, tandis que Garnitures de tuyauterie thermofusibles PPR fournir une plomberie de bâtiment monolithique et sans fuite avec des points d'accès sans entretien. Pour le transport d'eau de grand diamètre, le PEHD conforme à la norme AWWA C906 offre une seule chaîne monolithique avec une empreinte carbone par mètre inférieure à celle de la fonte ductile.

Renforcement composite : comment le PEHD enveloppé dans du PFRT augmente la capacité de pression
Les tuyaux HDPE à paroi solide standard atteignent des limites économiques autour du PN25. Pour les applications de 350 à 750 psi (environ PN24 à PN50), le renfort composite ajoute des fibres de verre E continues encapsulées dans une matrice HDPE — une structure connue sous le nom de ruban de renfort en polyfibre de verre (PFRT). Le noyau reste standard PE4710 ou PE-RT, préservant la résistance chimique et la compatibilité de fusion, tandis que l'enveloppe de fibre supporte les contraintes circonférentielles.
Le résultat : un tuyau avec l'immunité à la corrosion du PEHD et la capacité de pression de la fibre de verre, mais sans les modes de rupture fragile typiques des tuyaux FRP/GRE. La ductilité du PEHD absorbe bien mieux les impacts et les mouvements du sol qu’un composite thermodurci pur.
| Pression nominale (psi) | Mur standard en PEHD (po) | Mur composite PEHD (po) | Réduction de poids par rapport au PEHD standard |
|---|---|---|---|
| 350 | 1.84 | 0,67 (noyau) 0,15 (enveloppe) | ~45% |
| 550 | 2.89 | 0,82 (noyau) 0,27 (enveloppe) | ~48% |
| 750 | 3.96 | 1,00 (noyau) 0,40 (enveloppe) | ~50% |
Des économies de poids de 45 à 50 % réduisent directement les coûts de transport et de manutention sur les installations pétrolières ou minières éloignées. Étant donné que la surface extérieure est toujours en PEHD, l'assemblage par fusion bout à bout ne nécessite aucun recyclage des équipes, et l'étiquette RFID intégrée (voir plus loin) relie chaque joint aux données de lot de résine et de stratification.
Analyse des coûts du cycle de vie : polymère, acier et béton
La corrosion est la plus grande taxe cachée sur les canalisations rigides. L'acier se corrode à un rythme moyen de 0,1 à 0,2 mm/an dans des sols légèrement agressifs ; le béton s'écaille sous l'attaque des sulfates. En revanche, le polyéthylène et le polypropylène sont inertes. Sur une période de 50 ans, la différence entre les événements de maintenance et de remplacement remodèle l’équation de la VAN de manière décisive.
Considérons une conduite principale de transport d'eau de 24 pouces sur 10 km. L’acier nécessite un regarnissage périodique ou des mises à niveau de protection cathodique. Le béton peut nécessiter un scellement des joints après 30 ans. L'alternative polymère, une fois fondue, reste hydrauliquement lisse et sans fuite tout au long de sa durée de vie.
| Élément de coût | Polymère (PEHD) | Acier (revêtu/enveloppé) | Béton (PCCP) |
|---|---|---|---|
| Matériel et pose | 4,2 millions de dollars | 5,8 millions de dollars | 6,0 millions de dollars |
| Entretien sur 50 ans (VAN) | 0,2 M$ | 2,1 millions de dollars | 1,8 M$ |
| Remplacement à 50 ans | Aucun | Plein | Partielle |
| CCV totale (VAN) | 4,4 millions de dollars | 13,7 millions de dollars | 9,6 millions de dollars |
Le système polymère permet d’économiser 55 à 68 % sur la base du coût total, presque entièrement grâce à l’élimination des cycles de protection cathodique et de recouvrement de l’acier. Ce différentiel s’élargit dans les sols dont la résistivité est inférieure à 2 000 ohm-cm, où la corrosion externe s’accélère considérablement.
Technologies Smart Pipe : suivi RFID et détection des fuites
Les systèmes de tuyauterie fonctionnent désormais comme des actifs de données, et non plus comme de simples conduits de matériaux. Deux technologies ont atteint leur maturité commerciale : les joints de fusion intégrés à la RFID et la détection distribuée par fibre optique.
- Intégration d'étiquettes RFID : Une étiquette RFID UHF passive est insérée entre le capot de protection et la couche de renfort composite lors de la fabrication. Chaque étiquette stocke le lot de résine, la date d'extrusion et les paramètres de fusion. Les lecteurs de terrain enregistrent les coordonnées GPS lors de l'installation. Les taux d'erreur dans la traçabilité conjointe passent de 5 à 10 % avec des journaux papier à moins de 0,1 %, offrant ainsi aux propriétaires d'actifs un jumeau numérique dès le premier jour.
- Détection de fuite par fibre optique : Une fibre monomode collée le long de l'extérieur du tuyau détecte les anomalies de déformation et de température avec une résolution spatiale de ± 1 m. Dans les installations pilotes, le temps de localisation des fuites est passé de quelques heures (déplacement manuel sur la ligne) à moins de trois minutes, réduisant ainsi la perte de produit et l'exposition à l'environnement.
Aucune des deux technologies n’ajoute plus de 2 à 4 % au coût initial de la canalisation, mais les deux sont rentabilisées en un seul événement d’excavation imprévu évité.
Guide de sélection spécifique à une application : pétrole et gaz, eau, mines, bâtiment
Choisir le bon matériau signifie adapter la pression-température du tuyau au comportement de phase du fluide et à l'environnement d'installation. La matrice ci-dessous distille des dizaines de spécifications de projet dans une référence de sélection pratique.
| Secteur | Matériel | Pression de conception | Mur typique/SDR | Norme clé |
|---|---|---|---|---|
| Collecte de pétrole et de gaz | PEHD (PE4710) | 150 à 750 livres par pouce carré | DTS 7,3 – DTS 17 | API15LE |
| Transport d'eau municipal | HDPE | 100 à 250 livres par pouce carré | 11 DTS – 17 DTS | AWWA C906 |
| Lignes de boues minières | PEHD / composite | 200 à 550 livres par pouce carré | 9 DTS – 13,5 DTS | ASTM F714 |
| Drainage chimique industriel | PPR | PN10–PN16 | 6 DTS – 11 DTS | OIN 15874 |
| Chauffage au sol radiant | PE-RT | 60 à 100 livres par pouce carré | 15-20 mm (OD) | ASTM F2769 |
| Plomberie du bâtiment (chaud/froid) | PPR | PN20–PN25 | DTS 6 à DTS 7,4 | OIN 15874 |
Pour la plomberie du bâtiment, le passage à Tuyau de chauffage au sol PE-RT s'est accéléré en raison de son rayon de courbure 5D et de ses longueurs de bobines continues qui éliminent les raccords enterrés. Dans le secteur minier, la combinaison de la résistance à l’abrasion du PE4710 et des économies de poids du renfort composite prolonge la durée de vie des tuyaux dans les conduites de résidus de trois à cinq fois par rapport à l’acier.
Performances dans des environnements extrêmes : données à basse et haute température
Les polymères subissent une transition ductile à fragile à basse température qui varie fortement selon la chimie. Le PE-RT conserve 70 % de sa résistance aux chocs à température ambiante à -40 °C, tandis que le PPR non modifié descend en dessous de sa transition vitreuse proche de 0 °C et devient sensible à la propagation des fissures. Cela est important pour les conduites d’eau dans l’Arctique, les canalisations de GNL hors sol ou les services des bâtiments pour climat froid.
| Température | PEHD (PE4710) | PE-RT (Type II) | PPR |
|---|---|---|---|
| -20°C | 85% | 90% | 40% |
| -40°C | 75% | 70% | Non recommandé |
| 95°C (élevé) | 35% | 60% | 55% |
Dans le haut de gamme, le PE-RT maintient la contrainte de conception bien au-dessus de 95 °C pour l'eau chaude et les condensats de vapeur basse pression, tandis que le PEHD standard se dégrade rapidement. Les concepteurs qui envisagent des champs solaires thermiques dans les déserts ou l'approvisionnement en eau de l'Arctique peuvent désormais étayer leurs choix de matériaux sur des données de régression à long terme ISO 9080 plutôt que sur des règles empiriques.
Tendances futures : revêtements auto-cicatrisants, polymères biodégradables et surveillance de l'IA
Trois trajectoires émergentes vont remodeler la technologie des tuyaux en polymère au cours de la prochaine décennie, passant de la validation à l'échelle du laboratoire à un déploiement commercial limité.
- Revêtements auto-cicatrisants : Les élastomères polyurées microencapsulés et les réseaux Diels-Alder réversibles permettent de réparer de manière autonome les abrasions superficielles mineures lorsque la canalisation est heurtée ou rayée lors du remblayage. Des essais pilotes sur des conduites d'eau principales de 12 pouces ont réduit la propagation des brèches dans le revêtement de 80 % au cours d'une installation surveillée de 2 ans. Maturité : petite commerciale.
- Tuyauterie temporaire en polymère biodégradable : Des mélanges de polyhydroxyalcanoates (PHA) sont en cours de développement pour la déshydratation des mines et des constructions qui se décomposent naturellement après 18 à 36 mois, éliminant ainsi les coûts de récupération. Maturité : essais sur le terrain.
- Maintenance prédictive basée sur l'IA : Les modèles d'apprentissage automatique formés à partir des données de déformation et de débit de la fibre optique prédisent la fatigue articulaire et les intrusions de tiers dans des délais de 2 à 6 heures. Associé à des réseaux de vannes automatisés, cela fait passer le paradigme de la réparation réactive à l'isolement préventif. Maturité : pilote/intégration commerciale.
Ces tendances ne remplacent pas le PE4710 ou le PE-RT d’aujourd’hui ; ils ajoutent intelligence et résilience matérielle à des systèmes déjà éprouvés pour 50 ans de service. Les opérateurs tournés vers l'avenir spécifient des canalisations prêtes à recevoir des capteurs, même si les capteurs ne sont pas actifs dès le premier jour.
Notre produit //
Recommander des produits
Informations de contact.
 +86-13801995968
 +86-18017886575

 N° 366, voie 6995, route Puxing, district de Fengxian, Shanghai
Copyright© SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.